English
 简体中文
Vad "kvalitet" betyder för en bromsbelägg
Kvalitet vid tillverkning av bromsbelägg är inte ett enda testresultat. Det är konsistensen av friktionsprestanda, termisk stabilitet, dimensionsnoggrannhet och mekanisk integritet över varje batch som en anläggning levererar, och en köpare som utvärderar en leverantör bör leta efter bevis för alla fyra.
Friktionskonsistensen kommer först. Tunga lastbilsbelägg är en allmän eller fri formulerad för att hålla ktionskoefficient mellan 0,35 och 0,45, och tillverkarens acceptansfönster är ungefär 0,05 över under målet över hela temperaturområdet. Om friktionen driver utanför det fönstret, upplever föraren svag bromsning eller gripande, obekväm bromsrespons, och belägget slits ojämnt.
Termisk stabilitet spelar lika stor roll. Foderblekning, förlust av friktion vid höga temperaturer, är en ledande orsak till nödsituationer vid bromsning av tunga lastbilar i långa nedförsbackar. Ett kvalitetsverifierat foder håller friktionsfallet mellan 100 C och 300 C innanför det deklarerade fönstret istället för att falla bort kraftigt när trumman värms upp.
Råvarukontroll: där kvaliteten bestäms
Kvalitetsfel som hittas i ett färdigt foder kan spåras varje tillbaka till ett råvarubeslut som fattats i veckor tidigare, varför inkommande materialinspektion är den första försvarslinjen. En bromsbeläggsformulering är byggd av fyra familjer av ingredienser, och var och en behöver definieras som acceptanskontroller inom den går i produktion.
- Hartsbindemedel, allmänt fenoliska: Inkommande partier kontrolleras med avseende på geltid, viskositet och innehåll av fritt fenol.
- Förstärkningsfibrer såsom aramid, glas och mineralull: längdfördelning, draghållfasthet och fukthalt loggas.
- Friktionsmodifierare, inklusive slipmedel och fasta smörjmedel: partikelstorleksfördelning och kemisk renhet verifieras genom siktanalys.
- Fyllmedel och blandningshjälpmedel: densitet, oljeabsorption och färgkonsistens jämförs med den godkända leverantörsspecifikationen.
Varje inkommande parti har en unik batchkod som kopplar råvaruleveransen till det färdiga fodrets artikelnummer. Om ett klagomål kommer tillbaka från fältet kan tillverkarna spåra den felaktiga delen till leverantören, leveransdatum och testcertifikat inom några minuter. Enligt IATF 16949-reglerna är denna spårbarhet granskbar, inte frivillig.
Tillverkningsprocess: kontrolleras i varje steg
När väl godkänt material när produktionsgolvet bestämmer kvalitet av processdisciplin: ett dokumentförfarande för varje steg, en loggad parameter för varje cykel och en verifierad kontroll av produktionen efter varje operation. Kontrollpunkterna är desamma oavsett om anläggningen bygger endast belägg eller kompletta fodrade bromsbackar.
- Vägning och blandning: formuleringen vägs till en tolerans av 0,5 procent och blandas i en tidsinställd cykel med hög skjuvning. Mixerloggar registrerar cykeltid, bladhastighet och blandningstemperatur.
- Gjutning: den förformade blandningen pressas till gröna foder under kontrollerat tryck och formtemperatur. Pressparametrar registreras per cykel och granskas dagligen.
- Härdning: foder gräddas enligt ett stegvis uppvärmningsschema som tar bort flyktiga ämnen och tvärbinder hartsmatrisen. Ugnsprofildata arkiveras per batch.
- Halkar och efterbehandling: ytor slipas till den specificerade tjocklekstoleransen, och ett prov från varje batch mäts mot FMSI-ritningen för tjocklek, bredd och bågaradie.
- Montering för fodrade skor: nitningsmoment, försänkningsdjup och hålinriktningsinspektörer, tillsammans med gapet mellan fodret och skobanan.
- Märkning och förpackning: FMSI-nummer, batchkod och tillverkningsdatum är märkta permanent på varje del, vilket kompletterar spårbarhetsslingan.
Samma disciplin gäller metallsidan av bromsbacken. Stålskor måste hålla väv-till-plattforms rakhet och nithålspositioner innanför rittoleransen, och det är ett jobb för att mäta fixturer, inte för visuell inspektion. På delar som t.ex 4709ES2 bromsback i stål , dimensionskontroller körs på en dedikerad mätare i slutet av bearbetningslinjen.
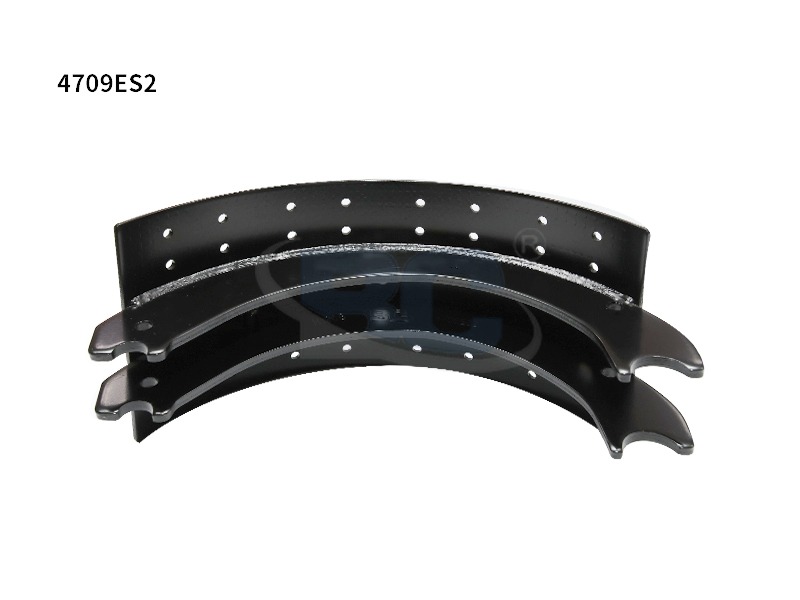 Custom 4709ES2 bromssko OEM-tillverkare, exportör, företag Zhejiang Bangchi Auto Parts Co., Ltd. är Kina anpassad 4709ES2 bromssko OEM-tillverkare, exportör, företag, artikelnummer: 4709ES2 Produc... Visa produkt →
Testaaning: Vad som mäts före leverans
Inget foder lämnar en kvalitetskontrollerad anläggning utan att klara ett definierat batteri av laboratorietester, och acceptanströsklarna är specifika och mätbara. Kriterierna nedan representerar kärnfrigöringstesterna som används för tunga ersättningsfoder.
| Test | Vad den verifierar | Typisk acceptans |
| Skjuvstyrka | Vidhäftning mellan foder och väv | Min 12 MPa, ingen delaminering |
| Friktion och blekning | Med stabilitet från 100 C till 300 C | Inom 0,05 från målvärdet |
| Slitagehastighet | Långdistanslivslängd | Max 0,2 mm per 1 000 km |
| Dimensionell inspektion | Tjocklek, bredd, bågredie | Enligt FMSI ritningstolerans |
| Nitdrag (fodrade skor) | Mekanisk retention | Ingen lossning vid märklast |
Laboratorieresultat bekräftas med ett prov från varje produktionssats, inte bara när en ny formulering introduceras. Provtagning på batchnivå är det som gör ett bra materialrecept till en pålitlig eftermarknadsprodukt, eftersom den fångar processdrift innan en kund.
Även en enkel reservdel som t.ex 4515 bromsbelägg måste klara hela klipp-, bleknings- och dimensionssekvensen innan den när lagret. Testerna är inte reserverade för produktutveckling; de är rutinporten för varje batch.
 Custom 4515 bromsbelägg OEM-tillverkare, exportör, företag Zhejiang Bangchi Auto Parts Co., Ltd. är China Custom 4515 Brake Lini OEM-tillverkare, exportör, företag, artikelnummer: 4515 Brake Lini... Visa produkt →
Dimensionstoleranser och FMSI-överensstämmelse
Ett FMSI-nummer är ett löfte: ett foder som bär ett givet nummer måste matcha alla andra foder med samma nummer för form, passform och friktionsbeteende. FMSI, Friction Materials Standards Institute, publicerar referensgeometrin som definierar varje artikelnummer, och en tillverkare som trycker ett FMSI-nummer på en låda som förklarar att delen överensstämmer med den referens.
De kritiska måtten på ett kraftigt foder är tjocklek, bredd, bågaradie på friktionsytan och position och djup för nithål eller avfasningar. Tjockleken regleras generellt till cirka 0,10 mm över eller under ritningsvärdet. Slits- och fasgeometrin är lika viktig för den påverkande buller, dammevakuering och initialt bäddbeteende.
För ersättningstillämpningar som t.ex 4707Q fodrad bromsback nitförsänkningsdjupet och gapet mellan fodret och skobanan kontrolleras på varje prov som tas från partiet. Dessa två mätningar avgör om att installeras i befintlig trumhårdvara utan modifiering.
 Anpassade 4707Q-fodrade bromsskor OEM-tillverkare, exportör, företag Zhejiang Bangchi Auto Parts Co., Ltd. är Kina anpassad 4707Q fodrade bromsskor OEM-tillverkare, exportör, företag, artikelnummer:4707Q Prod... Visa produkt →
Certifiering, revisioner och verifierad spårbarhet
En kvalitetspåstående är bara lika starkt som certifieringen som ligger bakom den, och för bromskomponenter är den certifieringen IATF 16949. En IATF 16949:2016-certifierad anläggning har klarat och dokumenterat extrarevision av sitt kvalitetsledningssystem: kontrollplaner, analys av fel, leverantörsgodkännande, försörjningsunderlag, personalutbildning, och personalutbildning. utbildningsfiler och granskningen.
Zhejiang Bangchi Auto Parts Co., Ltd. slutförde sin övergång till den nya versionen av IATF 16949:2016-certifieringsrevisionen, och satte sin tunga bromsbacks- och fodertillverkning under samma kvalitetssystem som används över hela den globala fordonsleverantörskedjan. En köpare kan vara om certifikatnumret, certifieringsorganet och det senaste revisionsdatumet, och en legitim tillverkare kommer att tillhandahålla alla tre utan att tveka. Kvalitetssystemets fullständiga historia finns dokumenterad på dess företagsprofilsida .
Vanliga frågor
Vilket är det viktigaste kvalitetstestet för en bromsbelägg?
Skjuvhållfasthetstestet rankas först eftersom det verifierar att fodret förblir bundet till skobanan under belastning. Den typiska acceptanströskeln för tunga foder är minst 12 MPa utan delaminering, provtagning från varje batch.
Hur förhåller sig FMSI-numrering till kvalitet?
Ett FMSI-nummer definierar formen, passformen och friktionsegenskaperna för ett foder. Kvaliteten bekräftas när den tillverkade delen matchar FMSI-stoleranserna, över 0,10 mm eller under tjockleken, så den installeras och fungerar som referensdelen.
Vilken certifiering bör en bromsbeläggstillverkare ha?
Den relevanta systemcertifieringen är IATF 16949:2016, upprätthålls genom årliga tredjepartsövervakningsrevisioner. Köpare bör begära certifikatet, certifieringsorganet och det senaste revisionsdatumet snarare än att acceptera ett muntligt påstående.
Hur ofta testas produktionssatser?
Kvalitetskontrollerade anläggningar testar ett prov från varje batch för skjuvhållfasthet, friktionsstabilitet och dimensionell noggrannhet, inte bara under formuleringsutveckling. Provtagning på batchnivå fångar processdrift innan defekta delar när kunder.
Fler svar om val, underhåll och utbyte samlas på sidan med vanliga frågor .