English
 简体中文
En köpare får ett parti fodrade bromsbackar med samma FMSI-nummer som förra årets beställning. Priset per set ser bra ut, lådorna kommer i tid och foderytan ser jämn ut. Tre veckor senare rapporterar en flottaverkstad om en mjuk bromspedal på en lastbil och ojämnt slitage på beläggen på en annan. Delarna ser identiska ut, men den uppmätta prestandan är det inte.
Det scenariot är vanligt kvaliteten på bromsbeläggen inte är ett enda nummer stämplat på en låda. Det är resultatet av fyra separata områden som måste verifieras före produktion: själva friktionsmaterialet, dimensionsnoggrannheten hos den fodrade enheten, metallskons strukturella styrka och fabrikskontrollerna som håller varje batch-konsekvent. Köpare som kontrollerar dessa områden är mindre benägna att upptäcka skillnaden efter installationen.
Vilken kvalitet på bromsbackarnas belägg egentligen beror på
Friktionskoefficient och termisk uthållighet
Friktionskoefficienten, uttryckt som μ , är beläggets förmåga att omvandla bromstryck till stoppkraft. Tunga lastbilsbeklädnader fungerar generellt i intervallet 0,35 till 0,45, medan det för svåra belastningar kan klättra högre. Under ECE R90-bokstavskoden täcker ett foder av grad F 0,35–0,45 och klass G täcker 0,45–0,55. Ett GG-klassat foder håller bromskraften bättre under ihållande värme, men det är inte automatiskt det rätta valet för varje lastbil. Rätt grad måste matcha fordonets totalvikt, trummaterial och typiska driftsterräng.
Flottans köpare antar ibland att en högre friktionsgrad innebär bättre kvalitet. I praktiken kan ett överspecificerat foder generera aggressivt bett, förhöjda trumtemperaturer och snabbare slitage på båda komponenterna. En pålitlig leverantör bör deklarera friktionsklassificeringen på produktdatabladet, inte lämna det till gissningar. Till exempel 4707 bromsbelägg med deklarerad friktionsklass ger köpare en tydlig utgångspunkt när de jämför ersättningsmaterial mot originalspecifikationen.
 Custom 4707 bromsbelägg OEM-tillverkare, exportör, företag Zhejiang Bangchi Auto Parts Co., Ltd. är China Custom 4707 Brake Lini OEM-tillverkare, exportör, företag, artikelnummer: 4707 Brake Lini... Visa produkt →
Bärbalans, skjuvstyrka och densitet
Slitstyrkan spelar bara roll om belägget slitsar i en takt som skyddar bromstrumman. Ett alltför hårt foder kan ge en trumyta, och att byta ut en trumma kostar mycket mer än att byta ut en foder. Det är därför kvalitetsstandarder fokuserar på en balanserad slitage snarare än maximal livslängd. Skjuvhållfastheten är lika viktig: den mäter hur väl belägget förblir fäst vid skon under bromsbelastning. Densiteten påverkar porositeten, brusbeteendet och hur jämnt fodret ligger i trumman. En tillverkare bör kunna tillhandahålla batchtestdata som täcker dessa egenskaper, inte bara en materialbeskrivning.
| Betyg | Typiskt μ-intervall | Typisk plikt | Urvalsnotering |
|---|---|---|---|
| E | 0,25–0,35 | Lätt till medelstor kommersiell användning | Sällan specificerad för tunga lastbilar |
| F | 0,35–0,45 | Linehaul, allmän frakt, standard tunga laster | Vanligaste ersättningsgraden |
| G | 0,45–0,55 | Tungt drag, avverkning, allvarliga stopp-och-kör | Högre bett, mer termisk stress på trummor |
Dimensionsnoggrannhet: Skillnaden mellan "passar" och "passar korrekt"
FMSI-profiler är geometri, inte bara ett artikelnummer
Ett FMSI-nummer identifieras och definieras foderprofil, inklusive båge, tjocklek, hålpositioner och lokaliseringsslitsar. Två foder med samma FMSI-nummer kan båda märkas som utbytbara, men deras faktiska geometri kan skilja sig från tillverkaren som använder lösa toleranser. Kamberavvikelse, tjockleksavdrift eller en sliten profilmall kan förvandlas en förment standarddel till en källa till ojämn kontakt, hög pedalansträngning och för tidigt slitage. Inspektionsmetoden spelar också roll: det räcker inte att kontrollera ett foder med bromsok på två punkter. Profilen bör verifieras mot en FMSI-mall för att bekräfta hela konturen.
Foder-till-trumma kontakt och total tolerans
Inledande kontaktyta mellan ett nytt belägg och bromstrumman är en av de starkaste indikatorerna på hur en broms kommer att bete sig under de första tusen kilometerna. I välgjorda sammansättningar bör kontaktytan vara långt över 80 procent; lägre kontakt skapar lokalt tryck, tidig glasning och en bromspedal som känns inkonsekvent. Tjocklekstolerans påverkar också axelbalansen. Om det vänstra hjulet får ett foder som är något tunnare än det högra, kan fordonet dra under inbromsning. Det är därför en komplett fodrad skoenhet, såsom 4707Q fodrad bromsbackenhet verifierad mot FMSI-profilen , är ett starkare val för flottor som vill ha förutsägbara installationsresultat snarare än en behållare med lösa delar.
 Anpassade 4707Q-fodrade bromsskor OEM-tillverkare, exportör, företag Zhejiang Bangchi Auto Parts Co., Ltd. är Kina anpassad 4707Q fodrade bromsskor OEM-tillverkare, exportör, företag, artikelnummer:4707Q Prod... Visa produkt →
Metallbromsbacken under fodret
Gjuten konstruktion kontra stålkonstruktion
Skokroppar av metall är generellt uppdelade i två tillverkningsmetoder. Bromsbackar i stål är stansade och svetsade, ger konsekventa mekaniska egenskaper och god duktilitet för standardbelastningstillämpningar. Gjutna bromsbackar gjuts i ett stycke, vilket ger högre styvhet och förmåga att forma komplexa konturer runt kamytor och förankringspunkter. Rätt val beror på axelkonstruktionen och arbetsbelastningen, inte på vilken process som låter mer avancerad. En skokropp som flexar under högt bromsmoment minskar den effektiva kontakten mellan foder och trumma, oavsett hur bra friktionsmaterialet är. För tunga axelapplikationer som kräver styvhet, en 4715 gjuten bromsback för kraftig axelservice är ofta den mer lämpliga utgångspunkten i en specifikationsgranskning.
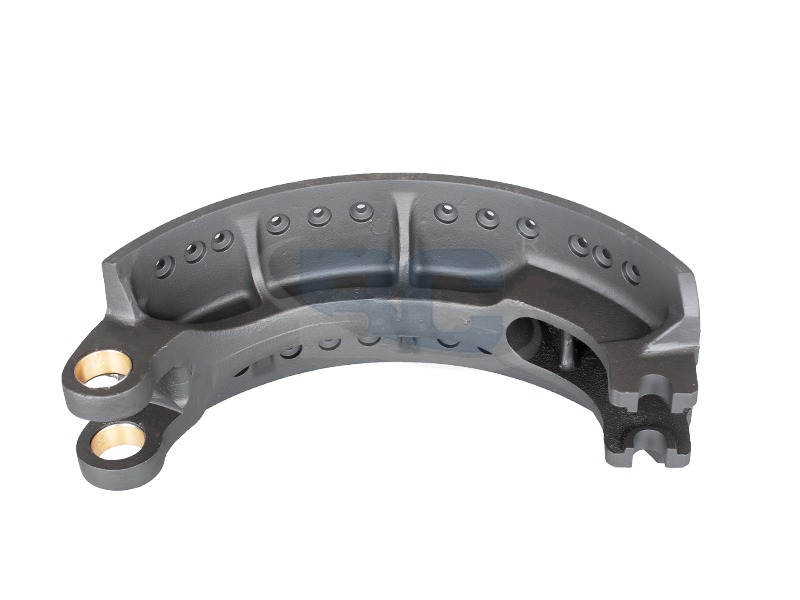 Custom 4715 Casted Brake Shoe OEM-tillverkare, exportör, företag Zhejiang Bangchi Auto Parts Co., Ltd. är China Custom 4715 Casted Brake Shoe OEM-tillverkare, exportör, företag, artikelnummer: 4715 OEM nr: S... Visa produkt →
Ytförberedelse och deformationsgränser
Även en ny skokropp kan vara en källa till foderfel om dess yta inte är korrekt förberedd. Svetsvärme kan förvränga en stålsko och lämna ett litet gap mellan fodret och skobordet. Kulblästringsrester kan förorena bindningsytan. Antirostolja som appliceras på skon kan migrera under fodret och minska skjuvhållfastheten. Dessa problem är inte synliga efter att fodret är nitat eller limmat, så de missas ofta vid inkommande inspektion. En enkel kontroll på ett plantbord, eller en mätklocka sveper över skobordet, kan avslöja förvrängning före installation. När fodrets slitage verkar onormalt, bör metallskon undersökas innan man skyller på friktionsmaterialet.
Fabrikskvalitetskontroll: Vad ska hända innan delarna packas
Systemcertifiering och processkontroll
IATF 16949-certifieringen ersätter inte produkttestning, men den tvingar en tillverkare att kontrollera produktionsvariabler som direkt påverkar foderkvaliteten: blandningsförhållanden, härdningstemperaturkurvor, presstryck och partiseparation. Det ger också dokumentation som en seriös köpare kan granska. Zhejiang Bangchis företagsprofil beskriver hur IATF 16949 styr sitt bromsbacksproduktionssystem, inklusive processkontrollerna bakom varje batch. När en leverantör kan visa processregister snarare än bara ett certifikat, blir kvalitetsutlåtandet verifierbart.
Partisparbarhet och satsfrisläppningstestning
Bromsbeläggens prestanda är inget som kan bedömas visuellt. En kvalificerad fabrik bör testa inkommande friktionsmaterial för densitet, hårdhet och krympning, sedan registrera härdningsparametrar under produktionen och slutligen prova färdiga foder för skjuvhållfasthet och dimensionsnoggrannhet. Varje parti behöver ett spårbart partinummer kopplat till materialboken och de fordon som tagit emot dessa delar. Utan denna datakedja är fodret en svart låda, och köparen upptäcker prestanda först efter installationen. En tillverkare som kan producera batchdokumentation för varje FMSI-nummer visar att dess kvalitetsstandard är en pågående process, inte engångsinspektion.
En praktisk köpchecklista för fodrade bromsbackar
Dokument att begära innan du binder dig
- En friktionsgradsdeklaration med tillämplig testreferens, såsom ECE R90 eller en likvärdig standard.
- En FMSI-mallöverensstämmelserapport som täcker foderprofilen, tjockleken och hålpositionerna.
- Batchtestdata för densitet, hårdhet och skjuvhållfasthet på friktionsmaterialet.
- Ett uttalande om yttillståndet för metallskokroppen, inklusive svets-, rengörings- och beläggningsdetaljer.
- Installationsdata som nitspecifikationer, limningskrav och rekommenderade vridmomentvärden.
Dessa dokument kostar ingenting att begära, men de skiljer snabbt åt tillverkaren som kontrollerar sin process från dem som bara monterar delar. Den tunga bromsbackar FAQ på denna sida svarar också vanliga frågor om utbytbarhet och installationsförväntningar för olika FMSI-nummer.
Provvalidering på ett riktigt fordon
Dokumentation bekräftar kapacitet, men ett exempel på installation bekräftar verkligheten. Montera ett testset på en axel, använd samma foderkvalitet på båda sidor och registrera bromsprestanda för kall och varm, pedalkänsla och ljud. Några hundra kilometer av kontrollerad löpning kommer att avslöja mer än en hög med datablad. Målet är inte att hitta denste delen, utan att hitta den del som presterar inom fordonets billiga designparametrar. Om en tillverkare är säker på sina kvalitetsstandarder kommer den att tillhandahålla prover och diskutera testresultaten. Använd tillverkarens kontaktsida att begära aktuella specifikationer innan du gör ett större inköpsåtagande.
Kvaliteten på bromsbeläggen kommer ner till fyra verifierbara områden: friktionsmaterialbeteende, dimensionell överensstämmelse med FMSI-profilen, strukturell integritet hos metallskon och fabrikskontroller som säkerställer satskonsistens. Köpare som utvärderar alla fyra områden innan de beställer minskar risken för mjuka pedaler, ojämnt slitage och för tidiga skador på trumman. Data som bevisar kvalitet bör vara tillgängliga före köpet, inte upptäckt efter installationen.